- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Comment le forgeage, le moulage et l'usinage CNC intégrés améliorent la rentabilité des composants métalliques personnalisés
NINGBO, CHINE – 13 novembre 2026– Alors que les fabricants industriels d’Amérique du Nord et d’Europe sont confrontés à une pression croissante pour contrôler les coûts de production tout en maintenant des spécifications strictes des composants, la sélection du processus de fabrication est devenue un élément important de la planification de l’ingénierie et de la chaîne d’approvisionnement.
Pour les composants métalliques complexes, s’appuyer sur un seul procédé de fabrication n’est pas toujours la solution la plus économique. L'usinage CNC direct à partir d'un stock solide peut offrir une flexibilité de conception considérable, mais il peut également entraîner un enlèvement de matière important et des cycles d'usinage plus longs. Le forgeage et le moulage, en revanche, peuvent produire des formes plus proches de la géométrie finale du composant, réduisant ainsi la quantité de matière à retirer lors de l'usinage ultérieur.
Reconnaissant l'importance de cette relation manufacturière,Ningbo Youlin Trading Co., Ltd.se concentre sur la coordination des processus de formage de forme quasi nette, y compris le forgeage en matrice fermée et le moulage de précision, avecUsinage de précision CNCet contrôle de qualité.
Cette approche combinée offre une voie de fabrication alternative pour les composants industriels personnalisés, aidant les équipes d'ingénierie à évaluer l'utilisation des matériaux, les exigences d'usinage, l'efficacité de la production et les coûts globaux de fabrication.
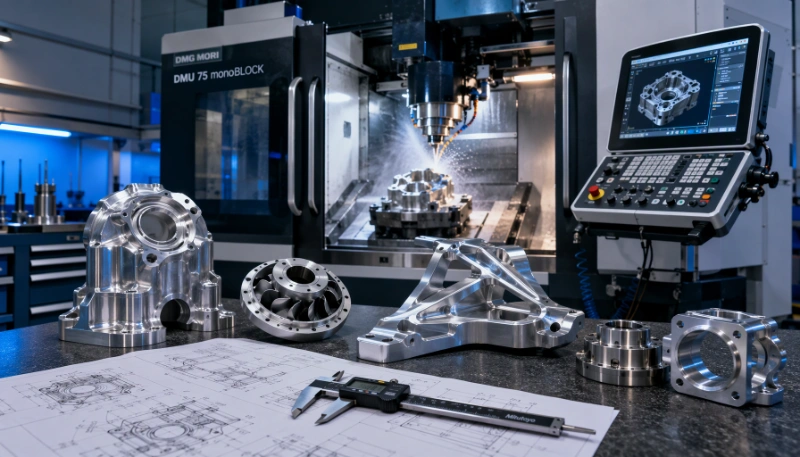
Pourquoi l'intégration des processus de fabrication est importante pour les composants métalliques personnalisés
La production de composants métalliques de précision implique souvent plusieurs étapes, depuis la préparation des matières premières et le formage initial jusqu'à l'usinage, le traitement de surface et l'inspection finale.
Lorsque chaque étape est traitée indépendamment, la coordination entre fournisseurs peut devenir compliquée. L'interprétation des dessins techniques, les surépaisseurs d'usinage, les références dimensionnelles, la documentation sur les matériaux et les calendriers de production peuvent différer selon les installations de fabrication.
Ces différences peuvent créer des exigences de communication supplémentaires et accroître la difficulté de contrôler la qualité tout au long du processus de production.
Par exemple, un corps de vanne hydraulique peut nécessiter une ébauche initiale forgée ou moulée, suivie d'un usinage CNC des passages internes, des ports filetés, des surfaces d'étanchéité et des interfaces de montage. Si l'ébauche n'est pas conçue en tenant compte des opérations d'usinage ultérieures, un enlèvement de matière excessif ou une surépaisseur d'usinage insuffisante peut affecter l'efficacité de la production.
Une stratégie de fabrication intégrée répond à ces considérations plus tôt dans le processus d’ingénierie. En évaluant ensemble les exigences de formage et d’usinage, les fabricants peuvent établir une séquence de production plus adaptée et réduire les opérations inutiles.
Pour Ningbo Youlin Trading Co., Ltd., cette coordination est un élément important du soutien aux projets de composants métalliques OEM et ODM personnalisés.
1. Formation de forme proche du filet : établissement de la bonne géométrie des composants
La fabrication de forme quasi nette fait référence aux méthodes de production qui créent un composant proche de sa géométrie finale prévue avant l'usinage secondaire. L’objectif est de réduire les enlèvements de matière inutiles tout en conservant une marge suffisante pour la finition dimensionnelle.
Forgeageet le moulage sont deux approches couramment utilisées, bien que leur adéquation dépende de la structure du composant, des propriétés du matériau et des exigences de production.
Forgeage en matrices fermées pour composants porteurs
Le forgeage à matrice fermée utilise des matrices façonnées pour former du métal chauffé ou autrement préparé sous pression contrôlée. Le processus peut produire des composants avec des profils externes relativement complexes tout en contribuant à développer un flux de grain de matière favorable.
Pour les applications impliquant des charges mécaniques, des impacts ou des vibrations répétés, le forgeage peut offrir des avantages en termes de résistance mécanique et de performance à la fatigue par rapport à certaines méthodes de fabrication alternatives.
Les matériaux courants utilisés dans les projets de forgeage personnalisés comprennent :
- Aciers au carbone et alliés pour composants structurels et mécaniques.
- Nuances d'acier inoxydable pour les applications résistantes à la corrosion.
- Alliages d'aluminium pour composants sensibles au poids.
- Laiton et autres alliages de cuivre pour certaines applications mécaniques et de contrôle des fluides.
Les composants forgés typiques comprennent les raccords hydrauliques, les liaisons automobiles, les connecteurs mécaniques, les pièces d'équipement lourd et les composants de montage industriels.
Après l'étape de formage initiale, l'usinage CNC peut être utilisé pour terminer les dimensions critiques, les connexions filetées, les surfaces d'appui et les interfaces d'assemblage.
La combinaison du forgeage et de l'usinage permet de répondre à la structure initiale du matériau et aux exigences dimensionnelles finales à travers des processus différents mais complémentaires.
Fonderie de précision pour les géométries de composants complexes
Le moulage à modèle perdu, également connu sous le nom de moulage à cire perdue, convient aux composants aux formes complexes, aux caractéristiques externes détaillées et aux géométries qui peuvent nécessiter un usinage approfondi s'ils sont produits à partir d'un matériau solide.
Le processus consiste à créer un motif de cire, à former une coque en céramique autour, à retirer la cire et à verser du métal en fusion dans la cavité résultante.
Il est couramment utilisé pour les composants en acier inoxydable et autres alliages où la géométrie complexe et les exigences en matière de matériaux doivent être prises en compte ensemble.
Investissementfonderiepeut réduire le besoin d'enlèvement de matière important, même si les dimensions critiques et les surfaces fonctionnelles peuvent toujours nécessiter une finition CNC.
Les applications incluent les composants de vannes industrielles, les pièces de pompes, le matériel marin, les boîtiers mécaniques et d'autres composants métalliques personnalisés.
Moulage sous pression haute pression pour pièces en aluminium et en zinc
Le moulage sous pression haute pression est une autre option pour fabriquer des composants aux formes relativement complexes et aux dimensions reproductibles.
L'aluminium ou l'alliage de zinc fondu est injecté dans une matrice métallique sous pression, permettant la production de composants présentant des caractéristiques détaillées et des sections de paroi relativement minces.
Ce procédé est particulièrement adapté aux applications impliquant des quantités de production répétées, telles que les boîtiers d'équipements, les supports, les boîtiers et certaines pièces mécaniques.
En fonction de la conception et de la précision dimensionnelle requise, un usinage secondaire peut être nécessaire pour les trous filetés, les surfaces de montage de précision et d'autres caractéristiques fonctionnelles.
La sélection du moulage sous pression doit également prendre en compte des facteurs tels que l'investissement en outillage, le volume de production attendu, l'épaisseur de paroi et les défauts potentiels de moulage.
2. Usinage de précision CNC : atteindre la précision fonctionnelle
Alors queforgeret le moulage établissent la géométrie de base des composants, l'usinage CNC est souvent responsable de la production des dimensions critiques requises pour l'assemblage et le fonctionnement.
Cette distinction est particulièrement importante pour les pièces industrielles comportant des trous de précision, des connexions filetées, des surfaces d'étanchéité, des alésages de roulement et de multiples références de montage.
Tournage et fraisage CNC multi-axes
Ningbo Youlin Trading Co., Ltd. prend en charge les exigences de tournage et de fraisage CNC personnalisées pour une gamme de matériaux métalliques, notamment l'acier inoxydable, le laiton, les alliages de cuivre, l'acier au carbone, l'acier allié et l'aluminium.
En fonction de la géométrie des composants et des exigences de production, les opérations d'usinage peuvent impliquer :
- Tournage CNC pour composants cylindriques, arbres et éléments filetés.
- Fraisage CNC pour surfaces planes, fentes, poches et profils complexes.
- Usinage multi-axes pour les composants nécessitant un usinage dans différentes orientations.
- Perçage, taraudage et alésage de précision pour les trous fonctionnels et les connexions internes.
Par exemple, un composant hydraulique forgé peut nécessiter un usinage CNC pour compléter ses faces de montage, ses ports internes, ses connexions filetées et ses rainures d'étanchéité. Le processus de forgeage initial établit la forme structurelle principale, tandis que l'usinage produit les caractéristiques nécessaires à l'installation et au fonctionnement.
Contrôle des références GD&T et usinage
Le dimensionnement et le tolérancement géométriques (GD&T) jouent un rôle important dans la fabrication de composants dotés de multiples surfaces fonctionnelles.
Un dessin peut spécifier non seulement des dimensions individuelles, mais également des tolérances de position, des exigences liées à la concentricité, la circularité, la planéité et d'autres relations géométriques.
L'établissement de références d'usinage appropriées aide à maintenir les relations dimensionnelles entre les différentes caractéristiques et réduit le risque d'erreurs de positionnement accumulées dans plusieurs configurations.
Pour les composants nécessitant plusieurs opérations d'usinage, la planification des montages et la sélection des références doivent donc être prises en compte lors de l'examen technique plutôt que traitées comme des décisions de production distinctes.
La tolérance d'usinage finale dépend des caractéristiques du matériau, de la géométrie des composants, de la capacité de l'équipement et des exigences d'inspection.
3. Conception pour la fabricabilité : relier le formage et l'usinage au stade de la conception
La conception pour la fabricabilité (DFM) permet d'identifier les difficultés de production potentielles avant que les ressources d'outillage et de fabrication ne soient engagées.
Pour les composants impliquant à la fois le formage et l'usinage, l'évaluation technique doit prendre en compte les exigences de chaque processus plutôt que d'optimiser uniquement l'ébauche initiale ou la géométrie finie.
Les considérations importantes comprennent :
Géométrie de forgeage et de fonderie
Les angles de dépouille, les lignes de séparation, l'épaisseur des parois, les rayons des coins et les transitions structurelles influencent la faisabilité du formage. Des ajustements de conception appropriés peuvent améliorer le flux de matériaux, simplifier la construction des matrices et réduire les défauts de fabrication potentiels.
Surépaisseurs d'usinage
L'ébauche initiale doit fournir suffisamment de matière pour un usinage ultérieur sans créer de surépaisseurs inutilement importantes. Cela permet d'équilibrer les exigences de formage avec le temps d'usinage et l'utilisation des matériaux.
Sélection de référence d'usinage
Les surfaces fonctionnelles et les caractéristiques de référence doivent être évaluées ensemble pour établir des références d'usinage pratiques. Une stratégie de données appropriée permet de maintenir la cohérence entre plusieurs opérations.
Consolidation des composants
Certains assemblages sont constitués de plusieurs composants fabriqués et soudés séparément. En fonction des exigences structurelles et de la faisabilité de la fabrication, un composant forgé ou moulé intégré peut réduire le nombre de pièces individuelles et les opérations d'assemblage associées.
Cependant, la consolidation des composants doit toujours être évaluée par rapport aux coûts d'outillage, à la complexité de l'usinage, aux exigences de maintenance et aux exigences fonctionnelles de l'assemblage final.
Développement de prototypes et inspection du premier article
La production de prototypes offre la possibilité de vérifier si la voie de fabrication sélectionnée est adaptée avant de passer à des quantités de production plus importantes.
Les échantillons initiaux peuvent être évalués pour la précision dimensionnelle, les caractéristiques des matériaux, l'ajustement de l'assemblage et les performances spécifiques à l'application.
L’inspection du premier article (FAI) peut également être utilisée pour documenter les dimensions critiques et comparer le composant fabriqué avec le dessin technique approuvé.
Ce processus permet d'identifier les ajustements nécessaires à l'outillage, aux surépaisseurs d'usinage, aux montages et aux procédures d'inspection avant le début de la production répétée.
4. Vérification de la qualité : de la matière première aux composants finis
Lorsque différents procédés de fabrication sont combinés, la gestion de la qualité doit prendre en compte les caractéristiques et les défauts potentiels associés à chaque étape de production.
Un composant usiné dimensionnellement précis peut toujours présenter des problèmes de matériau sous-jacent ou de formage si l'ébauche initiale n'est pas correctement contrôlée. Pour cette raison, la vérification des matériaux et l’inspection des processus sont des éléments importants de la fabrication de métaux sur mesure.
Vérification de la composition des matériaux
La vérification de la qualité des matériaux permet de confirmer que la matière première sélectionnée correspond aux exigences techniques spécifiées.
La spectrométrie d'émission optique (OES), lorsqu'elle est disponible et applicable, peut être utilisée pour analyser la composition chimique des matériaux métalliques.
La documentation sur les matériaux, y compris les certificats d'essais en usine et les rapports d'essais de matériaux pertinents, peut fournir des informations supplémentaires sur les spécifications des matériaux et les lots de production.
Contrôle dimensionnel et métrologie
Des machines à mesurer tridimensionnelles (MMT), des projecteurs de profils optiques, des instruments de mesure numériques et des testeurs de rugosité de surface peuvent être utilisés pour inspecter différentes caractéristiques des composants.
Les exigences d’inspection peuvent inclure :
- Dimensions critiques et tolérances d'usinage.
- Positions des trous et relations géométriques.
- Planéité et perpendiculaire.
- Rugosité de la surface.
- Dimensions des filetages et interfaces d'assemblage.
La méthode d'inspection doit être sélectionnée en fonction de la géométrie des composants, des exigences de tolérance et des spécifications des dessins pertinentes.
Tests mécaniques et de surfaces
En fonction du matériau et de l'application prévue, des tests supplémentaires peuvent inclure une mesure de dureté, des tests de traction, une vérification de l'épaisseur du revêtement et des tests de corrosion au brouillard salin.
Pour les composants retenant la pression, des essais de pression hydrostatique peuvent également être requis conformément aux spécifications du produit et aux procédures d'essai applicables.
Ces contrôles fournissent des preuves supplémentaires de la performance des matériaux et des composants au-delà de la seule inspection dimensionnelle.
Dossiers de qualité et traçabilité de la production
Pour les projets OEM nécessitant une vérification documentée de la qualité, les enregistrements d’inspection pertinents peuvent soutenir l’acceptation et la traçabilité de la production.
Selon les exigences du projet, la documentation peut inclure :
- Rapports d'essais de matériaux (MTR).
- Rapports d'inspection du premier article (FAI).
- Dossiers d’inspection dimensionnelle.
- Certificats de conformité (CoC).
- Rapports d'essais mécaniques et de traitement de surface applicables.
Le dossier de documentation spécifique doit être convenu lors de la phase d’évaluation du projet.
5. Évaluation du coût total de possession dans la fabrication de composants métalliques
Le choix entre l'usinage, le forgeage etfonderiene doit pas être basé exclusivement sur le prix unitaire coté d’une opération de fabrication individuelle.
Pour les projets OEM industriels, le coût total de possession (TCO) offre une perspective plus large en considérant les coûts associés à l'ensemble du processus de production et d'approvisionnement.
Plusieurs facteurs influencent le coût global de fabrication.
Utilisation des matériaux
L'usinage d'une pièce complexe directement à partir d'un matériau solide peut entraîner un enlèvement de matière considérable, en particulier lorsque la pièce finie présente un profil externe irrégulier.
Le formage proche de la forme nette peut réduire la quantité de matériau en excès qui doit être éliminé, en fonction de la géométrie du composant et du processus sélectionné.
Pour les matériaux dont les coûts d’achat sont plus élevés, une meilleure utilisation des matériaux peut contribuer à des économies de production significatives.
Temps d'usinage et opérations secondaires
Un composant avec une ébauche forgée ou moulée appropriée peut nécessiter moins d'opérations d'usinage qu'un composant entièrement produit à partir d'un stock solide.
Un enlèvement de matière réduit peut contribuer à raccourcir les cycles d’usinage et à améliorer l’utilisation des équipements.
Cependant, le bénéfice réel dépend de la précision du brut, des surépaisseurs d'usinage, de la complexité des composants et du nombre d'opérations de finition requises.
Investissement en outillage et volume de production
Les matrices de forgeage et les moules de coulée impliquent des coûts d’outillage initiaux qui doivent être pris en compte lors du choix d’une méthode de fabrication.
Pour de petites quantités ou des conceptions qui changent fréquemment, l'usinage CNC direct peut être plus économique car il nécessite généralement moins d'outillage de formage dédié.
Pour une production répétée ou des quantités plus élevées,forgeret le moulage peut devenir plus rentable lorsque les dépenses d'outillage peuvent être réparties sur plusieurs unités de production.
Coûts de qualité et coordination de la chaîne d'approvisionnement
Les coûts liés à la qualité peuvent aller au-delà du prix de l’inspection elle-même. Les retouches, les pièces rejetées, les livraisons retardées, les transports répétés et la coordination supplémentaire des fournisseurs peuvent tous affecter le coût total du projet.
La coordination des exigences de formage, d'usinage et d'inspection grâce à un dispositif de fabrication intégré peut contribuer à réduire les lacunes de communication et à améliorer la cohérence des processus.
En fin de compte, la méthode de production la plus adaptée dépend des exigences combinées en matière de matériau, de géométrie, de précision dimensionnelle, de quantité commandée, d’investissement en outillage et de calendrier de livraison.
6. Applications industrielles du formage et de l'usinage intégrés
La combinaison du formage quasi net et de la finition CNC est pertinente pour plusieurs applications industrielles où la géométrie des composants, les performances mécaniques et la précision dimensionnelle doivent être prises en compte ensemble.
Systèmes hydrauliques et fluides
Les corps de vannes hydrauliques, les blocs collecteurs, les composants de pompe et les connecteurs de fluide peuvent nécessiter des ébauches forgées ou moulées suivies d'un usinage de précision des passages internes, des surfaces de montage et des ports filetés.
Équipement automobile et hors route
Les composants de suspension, les pièces liées à la direction, les connexions du groupe motopropulseur et les raccords structurels peuvent bénéficier de processus de forgeage combinés à une finition CNC pour obtenir les caractéristiques mécaniques et dimensionnelles requises.
Quincaillerie marine et industrielle
Les raccords marins personnalisés, les connecteurs en acier inoxydable, les composants de montage et le matériel mécanique peuvent impliquer un moulage à modèle perdu ou un forgeage suivi d'un usinage et d'un traitement de surface approprié.
Pompes et vannes industrielles
Les corps de pompe, les composants de vannes, les roues et les pièces de contrôle des fluides impliquent souvent des géométries internes et externes complexes. Le choix des procédés de moulage, de forgeage et d'usinage dépend des spécifications des matériaux, des exigences de pression et de la conception des composants.
Machines industrielles et automatisation
Les connecteurs mécaniques, les supports d'équipement, les boîtiers de précision et les composants de transmission peuvent nécessiter différents processus de fabrication en fonction de leurs exigences structurelles et fonctionnelles.
Choisir la bonne voie de fabrication pour une production à long terme
Il n’existe pas de processus de fabrication unique adapté à chaque composant métallique personnalisé.Usinage CNCoffre flexibilité et contrôle dimensionnel, le forgeage peut fournir des propriétés mécaniques favorables aux pièces porteuses et le moulage peut s'adapter à des géométries complexes qui pourraient autrement nécessiter un enlèvement de matière important.
Le défi technique consiste à déterminer comment ces processus peuvent fonctionner ensemble pour atteindre les performances requises des composants tout en contrôlant les coûts de production.
Ningbo Youlin Trading Co., Ltd.prend en charge les projets de fabrication OEM et ODM personnalisés en coordonnant le formage quasi net, l'usinage de précision CNC, l'évaluation technique et l'inspection qualité.
Grâce à une approche axée sur les processus, l'entreprise travaille avec des équipes d'ingénierie industrielle pour évaluer la conception des composants, sélectionner les méthodes de fabrication appropriées et soutenir la production depuis les échantillons initiaux jusqu'à la fabrication répétée.
À propos de Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. est un fournisseur chinois de solutions de fabrication et d'ingénierie de précision situé à Ningbo, dans la province du Zhejiang.
La société se concentre sur les composants métalliques et plastiques personnalisés OEM et ODM, avec des services de fabrication couvrant l'usinage CNC, le forgeage de précision, le moulage sur mesure, la fabrication de tôles et les processus de production associés.
Ningbo Youlin travaille avec des clients industriels internationaux sur des projets de fabrication de composants personnalisés, en fournissant une communication technique, une coordination de la production et une assistance en matière d'inspection qualité.
Demandes techniques et évaluation de projet
Les équipes d'ingénierie intéressées par la fabrication de composants métalliques personnalisés peuvent préparer leurs dessins techniques 2D, leurs modèles CAO 3D, leurs spécifications de matériaux et leurs quantités de production estimées pour une évaluation technique.
Les formats de dessin et de modèle couramment acceptés incluent STEP, IGES et DWG.
Pour plus d’informations sur les capacités de fabrication et le support des projets OEM/ODM, visitez le site officiel :
Site officiel : https://www.nbyoulins.com
Services de fabrication de base :Usinage de précision CNC, forgeage, investissementFonderie, moulage sous pression, fabrication de tôles et composants métalliques personnalisés.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Tous droits réservés.